服务热线
18068280078
现货销售 · 加工定制 · 欢迎询价
现货销售 · 加工定制 · 欢迎询价
联系人:许经理
手 机:18068280078
电 话:0510-88710078
地 址:无锡市梁溪区钱皋路168号
1. 什么是高频焊H型钢?
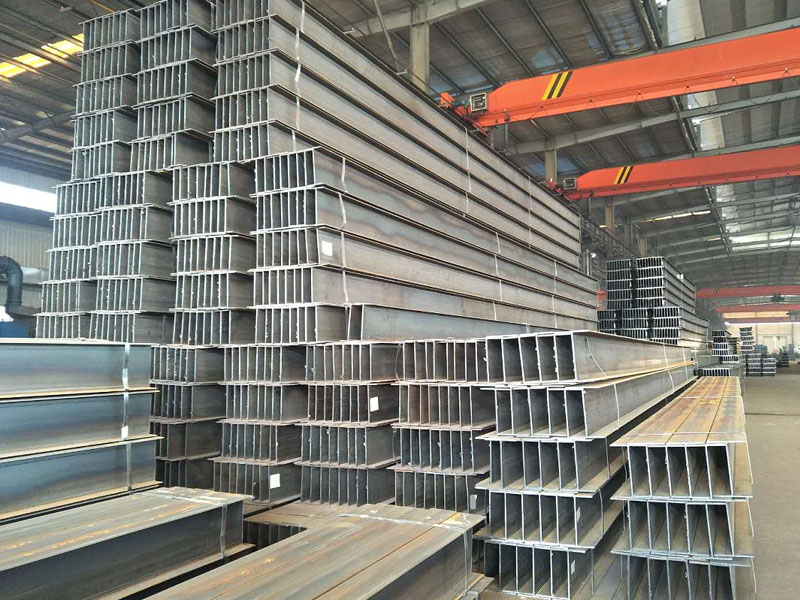
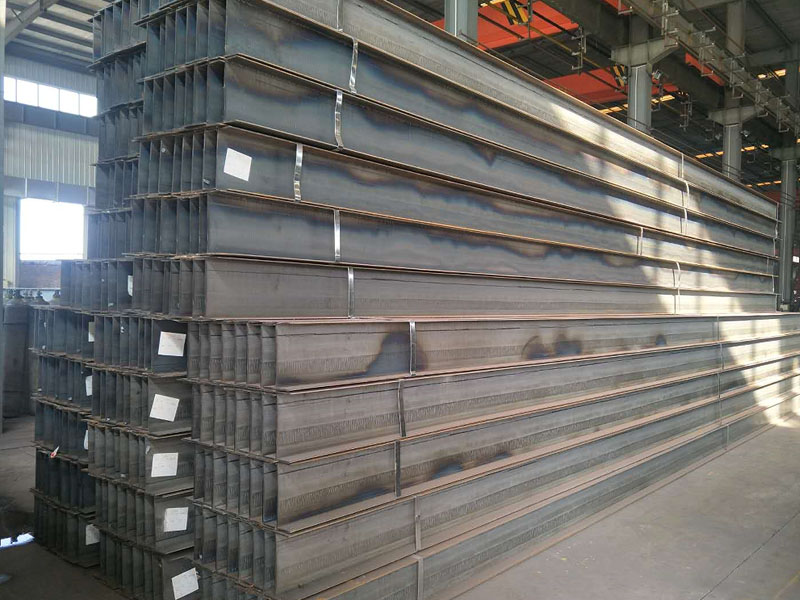
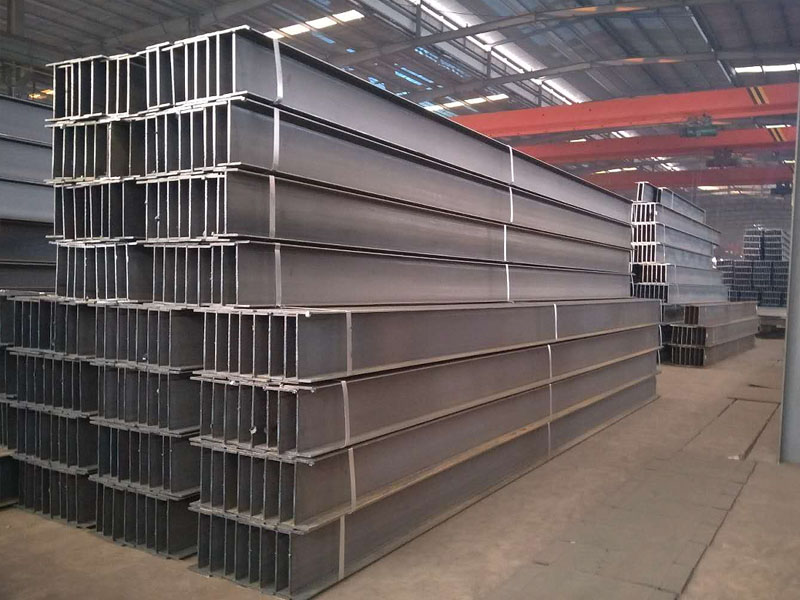
高频焊H型钢是一种通过高频电流的“趋肤效应”和“邻近效应”,将经过轧制的平直钢带(腹板和翼缘板)在连续生产线上快速加热、挤压并焊接成型的结构型材。与传统的热轧H型钢不同,它并非将钢水一次成型,也不是采用需要填充焊丝、焊剂的普通电弧焊,而是利用20万赫兹以上的高频电流,使钢板待焊处的母材金属自身瞬间熔化并在压力下融合,整个过程无需任何焊丝、焊剂或保护气体。
2. 独特的工艺原理与流程
高频焊接的技术核心在于对电流两大物理特性的精妙运用:
趋肤效应:高频电流趋向于沿导体表面流动,使得能量高度集中于钢板表面;
邻近效应:高频电流会集中在相邻导体最近的一侧流动。
在生产线上,翼缘板和腹板被组合成特定的“V”形开口角度。高频电流通过触头导入这个区域,由于邻近效应,电流极度集中于“V”形口的尖端,使钢板边缘在极短时间内(毫秒级)迅速升温至熔融状态。紧接着,通过挤压辊的强力加压,熔融的金属被挤合,实现完美的固态冶金结合,最后经过刨削去毛刺、在线矫直和定尺剪切,成品H型钢即宣告完成。
3. 显著的核心优势
相比传统热轧H型钢或埋弧焊H型钢,高频焊H型钢展现出以下差异化优势:
截面性能优异,节约用钢
同等重量下,其抗弯截面系数更大。通过自由调整翼缘与腹板的厚度比例,可使构件在性能相当时节省钢材10%-30%,结构自重减轻达30%-40%。
尺寸精度极高,表面质量好
由于采用高精度的冷轧或热轧钢带为原料,其厚度偏差可控制在±0.1mm以内,远优于热轧H型钢。构件平直美观,方便后续装配与焊接。
规格灵活定制,突破限制
可生产热轧难以实现的薄壁、轻型及异型截面(如上下翼缘不等宽、不等厚),满足“量身定做”的需求,尤其适合轻型钢结构。
绿色高效,低成本
焊接速度极快(可达18-45米/分钟),热影响区小,能耗低。生产过程无烟尘、无废渣,属于环保型工艺。
4. 规格与材质
高频焊H型钢的适用范围非常广泛。目前市场上的主流产品通常采用 Q235B、Q355B(原Q345B) 等优质碳素结构钢和低合金高强度钢为原料。
典型规格范围:
截面高度(H):75mm ~ 700mm
翼缘宽度(B):50mm ~ 350mm
腹板厚度(Tw):2.3mm ~ 10.0mm
翼缘厚度(Tf):3.0mm ~ 14.0mm
定尺长度:6m、9m、12m、15m或按需定制。
5. 主要应用领域
凭借上述优点,高频焊H型钢已成为现代钢结构工程中的重要组成部分。
工业与民用建筑:工业厂房、仓库、轻钢房屋、别墅的梁、柱、檩条;多层及高层钢结构住宅的框架体系。
大型公共设施:机场航站楼、火车站雨棚、会展中心、体育场馆的网架结构及支撑构件。
交通与市政工程:轨道交通、轻轨地铁的护栏与支架;桥梁结构件、地下隧道支护。
特种工业与设备:机械设备机架、铁道机车车辆制造、风力发电塔架、化工设备支架。
其他领域:立体停车库、农业温室大棚、畜牧场结构、船舶制造等。
6. 技术要点与发展趋势
尽管优点突出,高频焊H型钢的生产也有其工艺门槛。焊接过程中,精确控制“V”形角、挤压量、焊接速度及微张力是保证焊缝质量的关键。早期的技术难点在于如何消除焊接残余应力和处理焊缝挤压毛刺,但随着固态高频焊机的应用、热处理技术的进步以及自动化在线检测技术的普及,这些问题已得到有效解决。
目前,高频焊H型钢正朝着高强度、厚壁化、耐候及复合截面方向发展,以进一步拓宽其在重级钢结构领域的应用。同时,作为装配式钢结构建筑的重要配套材料,它完美契合了“绿色建筑”和“建筑工业化”的潮流,在缩短施工周期、降低综合成本方面表现突出。
综上所述,高频焊H型钢凭借其高精度、低耗材、定制灵活的特性,正在逐步改变传统型钢的市场格局。它不仅是连接热轧产品与冷弯薄壁型钢的桥梁,更是推动钢结构行业实现节能减排与高质量发展的重要力量。
服务热线